An einer Schnittholzlinie liegt das eigentliche Geld nicht im Block aus der Stammmitte, sondern an den Rändern. Die Säge teilt den Stamm senkrecht: in der Mitte ein Block in voller Länge, an beiden Seiten ein rindenbehaftetes Seitenstück mit trapezförmigem Querschnitt. Der Block geht direkt zum Auftrennen, dort braucht es keine Intelligenz. Beim Seitenstück sieht es anders aus: eine Kante gerade, die andere schräg und mit Rinde. Wie viele Bretter daraus entstehen, muss jemand entscheiden.
Jahrelang hat der Bediener das nach Augenmaß entschieden. Ein erfahrener Bediener entscheidet gut; aber in der neunten Stunde einer Zehn-Stunden-Schicht entscheidet niemand mehr gut. Und niemand dokumentiert seine Entscheidung.
- Sensoren, ein Durchlauf
- 0Sensoren, ein Durchlauf
- Rezepturmaße, 80-160 mm
- 0Rezepturmaße, 80-160 mm
- Schiebezylinder
- 0Schiebezylinder
Das Seitenstück flach legen und quer durchfahren
Die erste Konstruktionsentscheidung war mechanisch: Wir haben das Seitenstück flach gelegt und die Linie gedreht; das Stück läuft quer unter den Sensoren durch. So erfassen 20 Sensoren, über die Länge aufgereiht, das Rindenprofil in einem einzigen Durchlauf. Wo die Fläche gerade ist, wo die schräge Rinde beginnt: eine Karte auf den Millimeter genau.
Die einzige Regel des Algorithmus
Die Auftragsrezeptur enthält die Brettmaße: 80, 90, 100, 110, 120, 160 Millimeter. Der Algorithmus schaut auf die Karte, setzt das größte einzelne Brett, das hineinpasst, und füllt die Restfläche mit den anderen Maßen. Die Regel ist hart: Passt ein 160er, schneidet er nie zwei 80er. Klingt simpel; aber das „Warum“ dahinter ist wirtschaftlich: Ein breites Brett ist mehr wert als zwei schmale, und jeder zusätzliche Schnitt kostet eine Schnittfuge an Verschnitt.
Ein kleines Geständnis: In der ersten Version hat der Algorithmus die „insgesamt genutzte Fläche“ maximiert. Mathematisch richtig, kaufmännisch falsch. Nach Gesprächen mit den Bedienern haben wir die Rezepturpriorität und die Regel vom größten Brett ergänzt. Drei Tage Beobachtung vor Ort waren so lehrreich wie ein Monat Code.
Vom Stamm zum Brett
01 / 04
Stamm
Die Säge teilt den Stamm senkrecht: in der Mitte der Block, an beiden Seiten rindenbehaftete Seitenstücke. Der Block geht zum Auftrennen; das Seitenstück verlangt eine Entscheidung.
02 / 04
Seitenstück
Das Seitenstück wird flach gelegt und läuft quer unter den Sensoren durch.
03 / 04
20 Sensoren
20 Sensoren, über die Länge aufgereiht, erfassen das Rindenprofil in einem Durchlauf, auf den Millimeter genau.
04 / 04
Größtes Brett zuerst
Der Algorithmus setzt das größte einzelne Brett, das passt, und füllt den Rest mit den anderen Maßen. Passt ein 160er, schneidet er nie zwei 80er.
Das Schnittbild steht, jetzt muss das Stück darauf sitzen
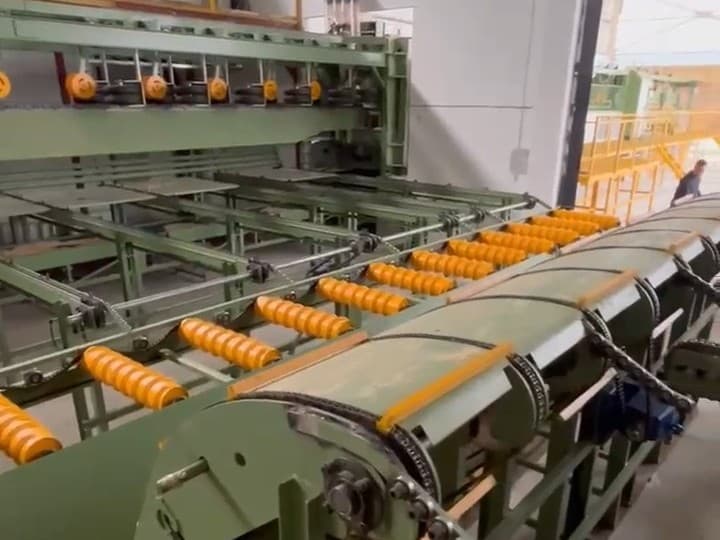
Das Schnittbild zu kennen reicht nicht; das Seitenstück muss exakt zu den Sägeblättern liegen. Gegenhalter nehmen das Stück auf, und sobald der Scan fertig ist, fahren vier Schiebezylinder hoch und schieben es seitlich an die Ausrichtlinie; schießt es darüber hinaus, positionieren die Gegenhalter es zurück. Die Sägeblätter werden auf das Schnittbild fixiert, das Stück läuft hindurch. Auch diese Ausrichteinheit haben wir selbst konstruiert und gebaut; weil wir wussten, dass sie das wartungsintensivste Teil der Linie sein würde, haben wir Pneumatik und Sensoren gut zugänglich angeordnet.
Ein Schnitt ohne Datensatz hat nie stattgefunden
Jeder Schnitt landet im Archiv: Breite, Länge, Winkel, Holzart, Ausbeute. Der Bediener sieht am HMI das aktuelle Schnittbild und den Ausbeutevorschlag; die Geschäftsleitung verfolgt in der Analyse-Anwendung im Büro die wöchentliche Ausbeute je Holzart. Ausbeutezahlen veröffentlichen wir hier nicht; aber so viel können wir sagen: Sobald Sie die Zahl sehen, beginnt sie, besser zu werden.
Haben Sie eine ähnliche Linie, fragen wir zuerst nach der Verteilung Ihrer Stammdurchmesser und nach Ihren Rezepturmaßen. Der Nutzen des Algorithmus hängt an diesen beiden Tabellen; wir simulieren nicht mit Annahmen, sondern mit Ihren Daten.