Bir kereste hattında asıl para, tomruğun ortasından çıkan blokta değil, kenarlarda kalıyor. Testere tomruğu dikey böler: ortada tam boy blok, iki yanda kabuklu, trapez kesitli yan plaka. Blok doğrudan dilimlemeye gider, orada zekâ gerekmiyor. Yan plaka ise başka hikâye: bir kenarı düz, öbürü eğimli kabuk. İçinden kaç tahta çıkacağına biri karar vermeli.
Yıllarca bu kararı operatör gözle verdi. Deneyimli operatör iyi karar verir; ama on saatlik vardiyanın dokuzuncu saatinde kimse iyi karar vermez. Ve kimse verdiği kararı kaydetmez.
- sensör, tek geçiş
- 0sensör, tek geçiş
- reçete ölçüsü, 80-160 mm
- 0reçete ölçüsü, 80-160 mm
- itici piston
- 0itici piston
Plakayı yatırıp yanlamasına geçirmek
İlk tasarım kararı mekanikti: yan plakayı düz yatırdık ve hattı döndürdük; plaka sensörlerin altından yanlamasına geçiyor. Böylece boy hizasına dizdiğimiz 20 sensör, plakanın kabuk profilini bir geçişte çıkarıyor. Nerede düz yüzey var, nerede eğimli kabuk başlıyor - milimetre hassasiyetinde bir harita.
Algoritmanın tek kuralı
Sipariş reçetesinde tahta ölçüleri var: 80, 90, 100, 110, 120, 160 milimetre. Algoritma haritaya bakıp sığabilecek en büyük tekil tahtayı yerleştiriyor, kalan alanı diğer ölçülerle dolduruyor. Kural sert: 160 sığıyorsa asla iki tane 80 kesmez. Kulağa basit geliyor; ama bu kuralın "neden"i ekonomik: geniş tahta, dar tahtanın iki katından daha değerli ve her ek kesim bir bıçak payı fire demek.
Küçük bir itiraf: ilk sürümde algoritma "toplam kullanılan alanı" maksimize ediyordu. Matematiksel olarak doğru, ticari olarak yanlış. Operatörlerle konuşunca reçete önceliğini ve büyük tahta kuralını ekledik. Sahadaki üç günlük gözlem, bir aylık kod kadar öğretici oldu.
Tomruktan tahtaya
01 / 04
Tomruk
Testere tomruğu dikey böler: ortada blok, iki yanda kabuklu yan plaka. Blok dilimlemeye gider; yan plaka karar ister.
02 / 04
Yan plaka
Yan plaka düz yatırılır ve sensörlerin altından yanlamasına geçer.
03 / 04
20 sensör
Boy hizasına dizilen 20 sensör, kabuk profilini tek geçişte milimetre hassasiyetinde çıkarır.
04 / 04
En büyük tahta önce
Algoritma sığan en büyük tekil tahtayı yerleştirir, kalanı diğer ölçülerle doldurur. 160 sığıyorsa asla iki tane 80 kesmez.
Desen kilitlendi, şimdi plaka o desene oturmalı
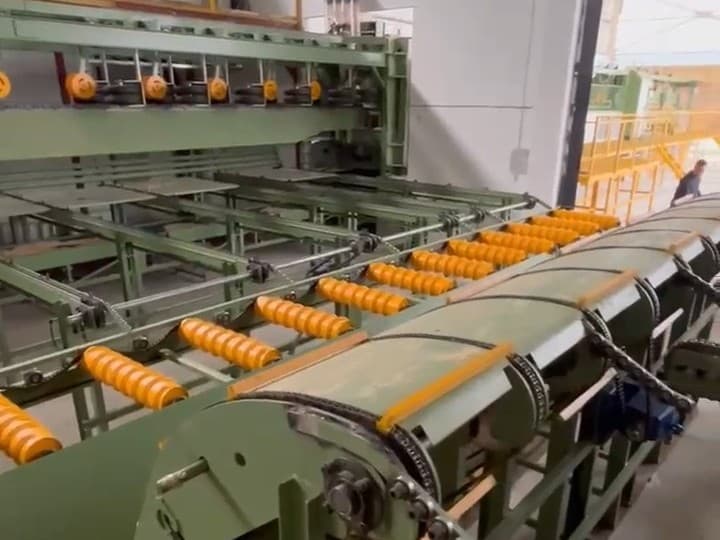
Kesim desenini bilmek yetmiyor; plakanın bıçaklara göre tam yerinde olması gerekiyor. Karşılayıcı pistonlar plakayı alıyor, tarama biter bitmez dört itici yükselip plakayı yandan hizalama çizgisine itiyor; fazla giderse karşılayıcılar geri konumluyor. Bıçaklar desene kilitleniyor, plaka içinden geçiyor. Bu hizalama ünitesini de biz tasarlayıp kurduk; hattın en çok bakım isteyen parçası olacağını bildiğimiz için pnömatiği ve sensörleri ulaşılabilir yerleştirdik.
Kaydı olmayan kesim, olmamış kesimdir
Her kesim arşive düşüyor: genişlik, boy, açı, tür, verim. Operatör HMI'da canlı deseni ve verim önerisini görüyor; yönetim ofisteki analitik uygulamasından haftalık verimi tür bazında izliyor. Verim rakamlarını burada paylaşmıyoruz; ama şunu söyleyebiliriz: rakamı görmeye başladığınız an, rakam iyileşmeye başlıyor.
Benzer bir hattınız varsa ilk sorumuz tomruk çapı dağılımınız ve reçete ölçüleriniz olur. Algoritmanın getirisi bu iki tabloya bağlı; tahminle değil, sizin verinizle simüle ediyoruz.